- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
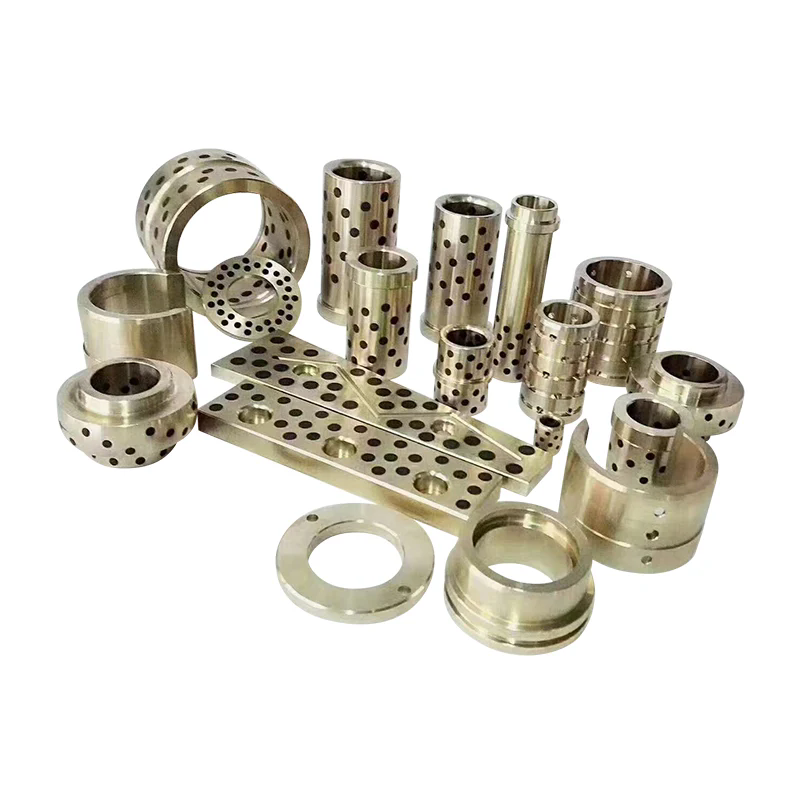
Кои компоненти на основата на матрицата и стандартните части са от съществено значение за прецизните шприцформи?
Прецизното леене под налягане зависи от нещо повече от кухината и сърцевината. Основата на матрицата осигурява структурната рамка, която държи формовъчната система заедно, докато стандартните компоненти контролират подравняването, движението, позиционирането и изхвърлянето на частите. Ако тези елементи са лошо съвпадащи или неточно произведени, могат да възникнат проблеми като светкавица, неравномерно износване, непоследователни размери на частите, трудно отваряне на формата и преждевременна повреда на инструмента. Избор на правилнияMoldbase и стандартна частследователно е основна стъпка в изграждането на надеждна шприцформа.
Добре проектираният модул на матрицата съчетава подходящи материали за плочи, точна обработка, надеждни направляващи системи, правилно подбрани компоненти за изхвърляне и съвместими аксесоари. Необходимата конфигурация варира в зависимост от размера на формата, характеристиките на смолата, оформлението на кухината, налягането на впръскване, производствения обем и спецификациите на машината за леене под налягане.Moldburger Mold Industry Co., Ltd.доставя основи за форми и прецизни компоненти за форми за индустриални приложения, с публикувани спецификации, обхващащи стомана P20, стомана клас 1.2311, направляващи компоненти SUJ2 и изхвърлящи щифтове SKD61. Разбирането на функцията и критериите за избор на всеки компонент помага на дизайнерите на форми и екипите за закупуване да вземат по-информирани решения.
Съдържание
1. Какви основни плочи на матрицата са от съществено значение за стабилна шприцформа?
2. Кои стандартни компоненти контролират подравняването, движението и изхвърлянето?
3. Как трябва да се оценяват материалите, допустимите отклонения и качеството на производство?
Какви основни плочи за матрица са от съществено значение за стабилна шприцформа?
Основата на матрицата е поддържащата структура, която държи кухината, сърцевината, направляващата система, механизма за изхвърляне и други функционални елементи в предвидените им позиции. По време на шприцоване модулът е подложен на сила на затягане, налягане на впръскване, многократно отваряне и затваряне и термични промени. Основата трябва да поддържа стабилност на размерите при тези работни условия. Дори когато кухината и сърцевината са обработени точно, недостатъчната твърдост на плочата или лошото подравняване може да повлияе на крайната формована част.
Разположението на плочите зависи от дизайна на формата. Конвенционалната форма с две плочи обикновено включва горна затягаща плоча, плоча с кухина, основна плоча, опорна плоча, дистанционни блокове, ежекторни плочи и долна затягаща плоча. По-сложните инструменти може да изискват допълнителни плочи или вложки за поставяне на плъзгачи, повдигачи, горещи канали или специални устройства за изхвърляне. Всяка плоча има определена механична роля и нейните размери трябва да се определят от оформлението на матрицата, а не да се избират само въз основа на номинален размер на матрицата.
Кои плочи образуват основния структурен възел?
Следните компоненти обикновено се вземат предвид при определяне на основата на матрицата:
- Горна затягаща плоча:Свързва неподвижната страна на матрицата към фиксираната плоча на машината за леене под налягане. Той осигурява монтажната повърхност за горния модул на матрицата и побира втулката на леяк, където е необходимо.
- Плоча с кухина:Поддържа вложката за кухина или съдържа директно обработката на кухината. Неговата плоскост, дебелина и твърдост влияят върху това колко последователно се поддържа страната на кухината по време на затягане.
- Основна плоча:Задържа вложката на сърцевината или елементите за образуване на сърцевина. Тя трябва да поддържа проектираната връзка с плочата с кухина по време на повтарящи се производствени цикли.
- Поддържаща плоча:Подсилва сглобката от страната на сърцевината и помага да се устои на огъване под налягане при инжектиране. Необходимата дебелина и разположение на опорите зависят от проектираната площ, оформлението на кухината и очакваните натоварвания на формоване.
- Разделителни блокове:Създайте пространство, необходимо за движение на ежекторния модул. Техните размери определят наличния ход на изтласкване и трябва да позволяват достатъчно свободно пространство за движещи се части.
- Задържаща плоча на ежектора и плоча на ежектора:Задръжте и задвижете изхвърлящите щифтове, втулки и други елементи за изхвърляне. Тяхното движение трябва да остане успоредно и без смущения.
- Долна затягаща плоча:Свързва движещата се страна на матрицата към движещата се плоча и осигурява необходимия интерфейс за монтаж и поддръжка.
Тези плочи работят като свързана механична система. Например, увеличаването на дебелината на опорната плоча може да подобри устойчивостта на деформация, но също така влияе върху общата височина на матрицата и наличното машинно пространство. По подобен начин промяната на височината на дистанционния блок може да повлияе на хода на ежектора и наличното пространство за компоненти за връщане. Следователно прегледът на дизайна трябва да вземе под внимание пълния набор от плочи, а не да третира всяка плоча като независим артикул за покупка.
Какви спецификации за материал и твърдост са подходящи?
Изборът на материал трябва да отразява механичните изисквания към всяка плоча. Публикуваната информация за формите ProSeries от Moldburger Mold Industry Co., Ltd. идентифицира предварително закалена стомана P20 и стомана клас 1.2311 като опции за основен материал. Посочената твърдост е 28 до 32 HRC, с якост на опън от 965 до 1200 N/mm² и минимална граница на провлачване от 800 N/mm². Тези стойности предоставят справка за оценка на посочената конфигурация на ProSeries, но купувачите трябва да потвърдят сертификата за материал и спецификацията, приложима за точната поръчка.
| Компонент | Публикуван материал | Публикувана твърдост | Изброено състояние на повърхността |
| Затягащи плочи A и B | P20 / 1.2311 | 28 до 32 HRC | Шлифована и полирана |
| Поддържаща плоча S | 1045 въглеродна стомана | 18 до 22 HRC | Земя |
| Корпус на ежектора C и D | P20 / 1.2311 | 28 до 32 HRC | Земя |
| Водещи колони и втулки | SUJ2 носеща стомана | 58 до 62 HRC | Закален и шлифован |
| Ежекторни щифтове | Инструментална стомана SKD61 / H13 | 48 до 52 HRC | Прецизно шлайфане |
За матрица с общо предназначение P20 често се избира, защото предлага практичен баланс на обработваемост, възможност за полиране и механични характеристики. Инструментите с по-голямо напрежение може да изискват различен клас стомана или по-съществено поддържащо устройство. Изборът на материал трябва да вземе предвид и формовъчната смола. Пластмасите, подсилени със стъклени влакна, например, могат да увеличат абразивното износване на повърхностите на матрицата и движещите се компоненти. Корозивни или чувствителни към влага работни среди може да изискват устойчиви на корозия материали в избрани области.
Как трябва да се съобразят размерите на основата на формата с машината?
Физическата съвместимост е също толкова важна, колкото и качеството на материала. Основата на матрицата трябва да пасва на размерите на плочата на машината и разстоянието между закрепващите пръти, докато нейният фиксиращ пръстен, монтажните отвори, общата височина и интерфейсът за изхвърляне трябва да съответстват на спецификацията на машината. Дизайнерът на формата също трябва да вземе предвид наличната дневна светлина, максималния ход на отваряне, минималната дебелина на матрицата и капацитета на затягане на машината.
Публикуваната матрица на размера на ProSeries предоставя пет референтни конфигурации. Фигурите по-долу описват изброените размери на плочата и общата височина, а не универсален диапазон от размери за всяка персонализирана основа на матрицата.
| Размер на основата | Дебелина на плочата | B дебелина на плочата | S дебелина на плочата | Обща височина |
| 1515 | 50 мм | 50 мм | 25 мм | 146 мм |
| 2020 | 60 мм | 60 мм | 30 мм | 181 мм |
| 2525 | 70 мм | 70 мм | 35 мм | 216 мм |
| 3030 | 80 мм | 80 мм | 40 мм | 251 мм |
| 3535 | 90 мм | 90 мм | 45 мм | 286 мм |
Когато преглеждаме оферта, нашият инженерен екип трябва да получи чертежа на матрицата, модела на машината, информацията за смолата, разположението на кухините и очаквания производствен обем. Тези подробности помагат да се установи дали стандартната конфигурация е подходяща или дали дебелината на плочата, опорните позиции, оформленията на охлаждането или монтажните детайли се нуждаят от промяна. Moldburger Mold Industry Co., Ltd. предоставя опции за формовъчна основа за приложения за леене под налягане и купувачите трябва да потвърдят окончателния чертеж и графика на материалите, преди да започне производството.
Кои стандартни компоненти контролират подравняването, движението и изхвърлянето?
Стандартните компоненти често са по-малки от основните плочи на формата, но тяхното влияние върху повторяемостта е значително. Те направляват движението на отваряне и затваряне, поддържат половинките на матрицата в предвидената връзка, освобождават формования продукт и предпазват движещите се възли от нежелано изместване. Формата може да има твърда основа и точно обработена кухина, като същевременно произвежда противоречиви части, ако нейните направляващи или изхвърлящи компоненти са неправилно посочени.
Изборът на стандартни компоненти трябва да започне с движението и функционалните изисквания на формата. Проста форма с две плочи може да използва конвенционален направляващ стълб и втулка с изхвърлящи щифтове. Форма с дълбоки ребра, цилиндрични елементи, подрязвания или деликатни козметични повърхности може да се нуждае от изхвърлящи ръкави, повдигачи, износващи се плочи или допълнителни направляващи и заключващи елементи. Броят и разположението на тези компоненти трябва да се определят по време на проектирането на формата.
Защо водещите колони и водещите втулки са от съществено значение?
Направляващи колони и направляващи втулки контролират относителната позиция на подвижните и неподвижните половини на формата по време на отваряне и затваряне. Тяхната цел е да насочат модула в правилната позиция, преди кухината и сърцевината да се срещнат. Точното насочване помага за намаляване на неравномерния контакт, защитава разделителните повърхности и поддържа повтарящо се подравняване през много цикли на формоване.
Типичната водеща система включва закалени колони, монтирани от едната страна на формата, и съответстващи втулки, монтирани от другата. Напасването между двата компонента трябва да позволява плавно движение, като същевременно ограничава прекомерната странична игра. Твърде големият просвет може да позволи нежелано движение и да увеличи риска от неправилно центриране. Прекалено стегнатото прилягане може да причини триене, генериране на топлина, надраскване или задръстване, особено когато смазването е недостатъчно или матрицата е изложена на замърсяване.
Публикуваната спецификация на ProSeries идентифицира лагерна стомана SUJ2 за водещи колони и втулки, с твърдост от 58 до 62 HRC и закалено и шлифовано покритие. Това е смислена референция за материал и твърдост за изброената конфигурация. Купувачите обаче трябва също така да проверят действителния диаметър на стълба, работната дължина, дължината на втулката, класа на прилягане, грапавостта на повърхността, разположението на смазването и допустимите отклонения на размерите на чертежа на компонента.
Водещите системи трябва да бъдат проектирани според размера и теглото на формата. Големите форми може да се нуждаят от допълнителни направляващи елементи или допълнителни функции за подравняване, за да управляват неравномерното натоварване. При формите със странични действия дизайнерът трябва също да гарантира, че водещите колони, ъгловите щифтове, плъзгачите и заключващите блокове не пречат по време на последователността на отваряне. Водещата система трябва да се проверява за износване и състояние на смазване по време на плановата поддръжка на формата.
Как ежекторните щифтове и втулки влияят на освобождаването на частта?
Системата за изхвърляне отстранява формования компонент от сърцевината след охлаждане и отваряне на формата. Ежекторните щифтове обикновено се използват за натискане на подходящи зони на частта, докато ежекторните втулки са полезни около цилиндрични издатини или сърцевини, където е необходима заобикаляща контактна повърхност. Изборът зависи от геометрията на частта, дебелината на стената, ъгъла на наклона, свиването на материала и местоположението на приемливите следи за изхвърляне.
Разположението на ежекторния щифт е дизайнерско решение, а не просто въпрос на равномерно разпределяне на щифтовете. Силата трябва да се прилага върху области, които могат да издържат натоварването на изтласкване, без да оставят видими белези, изкривяване или побеляване от напрежение. Тънките стени и тесните ребра може да изискват различно разположение на изхвърляне от дебелите структурни секции. Ако детайлът захваща силно сърцевината, дизайнерът може да се наложи да увеличи ефективната площ на изхвърляне или да преразгледа наклона и покритието на повърхността, вместо да разчита на няколко силно натоварени щифта.
Изхвърлящите щифтове трябва да са прави, правилно монтирани и достатъчно поддържани. Прекомерната неподдържана дължина може да увеличи риска от огъване. Неправилната височина на щифта може да създаде следи от свидетели или неравномерно освобождаване, докато лошото подравняване може да доведе до триене на щифта в дупката му. Ежекторните втулки изискват подобно внимание на концентричността и хлабината при движение, тъй като те работят около сърцевинен щифт и могат да бъдат изложени на странични натоварвания по време на изхвърляне.
За публикуваната конфигурация ProSeries, посоченият материал на ежекторния щифт е инструментална стомана SKD61 H13, с твърдост от 48 до 52 HRC и прецизно шлайфано покритие. Тази спецификация трябва да се третира като референтна за заявената конфигурация на продукта, а не като предположение, че всеки ежекторен щифт или втулка използва една и съща степен. Купувачите трябва да потвърдят диаметъра, дължината, стила на главата, геометрията на върха, твърдостта и всяко специално покритие или повърхностна обработка, необходима за приложението.
Кои други компоненти допълват системата за движение на формата?
Може да са необходими няколко допълнителни компонента за постигане на надеждна работа на формата. Използването им зависи от архитектурата на формата и вида на формования продукт.
- Връщане на щифтове:Помогнете за връщането на ежектора в първоначалното му положение, когато формата се затвори. Тяхната дължина и разположение на контактите трябва да отговарят на конструкцията на ежекторната плоча.
- пружини:Осигурете възвратна сила или контролирано движение в избрани механизми. Изборът на пружина трябва да вземе предвид работното натоварване, обхвата на компресия, живота на умора, работната температура и наличното място за монтаж.
- Локационен пръстен:Позиционира формата спрямо дюзата на шприц машината и отвора за локализиране. Неговите размери трябва да съответстват на интерфейса на машината и разположението на леяка на формата.
- Лекова втулка:Осигурява входен път за разтопена пластмаса от дюзата на машината в системата за плъзгане на формата. Радиусът на дюзата, размерите на отвора и геометрията на гнездото трябва да са съвместими.
- Носещи плочи:Защитете плъзгащите се контактни повърхности в зони като плъзгачи и други движещи се форми механизми. Те могат да бъдат сменени, когато износването достигне неприемливо ниво, помагайки за защита на по-скъпите структури на формите.
- Аксесоари за ръководство:Може да включва допълнителни водачи, ограничители и компоненти за подравняване за специфични оформления на формата. Точната конфигурация трябва да следва одобрения чертеж на формата.
- Брави и ограничителни компоненти:Контролирайте избрани етапи на движение на формата или осигурете функции за позициониране в дизайни, които ги изискват.
- Уплътнения и тапи:Поддържайте изисквания за охлаждащ канал и флуидна верига, където е посочено от дизайна на формата. Техният материал и номинално налягане трябва да са подходящи за условията на работа.
Не всяка форма изисква всеки компонент в този списък. Например, основна форма може да не се нуждае от повдигачи или сложни заключващи блокове, докато матрица със странични вдлъбнатини може да зависи от плъзгачи, ъглови щифтове и износващи се плочи, за да завърши своята последователност на движение. Списъкът на компонентите трябва да бъде генериран от чертежа на монтажната форма и спецификацията на материалите, като на всяка част е присвоена ясна функция и референтен номер.
Moldburger Mold Industry Co., Ltd. изброява водещи стълбове и износващи се плочи, водачи и други аксесоари за форми, както и ежекторни щифтове и ежекторни втулки сред своите категории компоненти на матрицата. Когато доставяме тези части, нашата спецификация за закупуване трябва да идентифицира типа на компонента, номера на чертежа, материала, твърдостта, размерите, повърхностната обработка и количеството. Това намалява неяснотата между визуално подобни компоненти, които може да имат различни функционални изисквания.
Как трябва да се оценяват материалите, допустимите отклонения и качеството на производство?
Прецизността не се установява само от име на материал или списък на машини. Това е резултат от контролирана връзка между изискванията за проектиране, състоянието на суровините, процесите на обработка, топлинна обработка, смилане, сглобяване и проверка. Един компонент може да отговаря на своите номинални размери, но въпреки това да работи лошо, ако неговата плоскост, успоредност, концентричност, твърдост или повърхностно покритие не са подходящи за приложението. Следователно купувачите трябва да оценят изискванията за производство и проверка заедно със спецификацията на продукта.
Как класовете стомана трябва да бъдат съпоставени с функциите на компонентите?
Различните компоненти на матрицата изпитват различни форми на механично напрежение и износване. Голямата плоча трябва да осигури структурна опора и да поддържа своята геометрия. Водеща колона изпитва повтарящ се плъзгащ контакт. Изхвърлящият щифт е изложен на сила на натиск, триене и повтарящо се движение. Избирането на един материал за всеки компонент би игнорирало тези различни работни условия.
Информацията за продукта, публикувана от Moldburger Mold Industry Co., Ltd., идентифицира няколко варианта на стомана за приложения в основата на матрицата, включително P20, 4140, H13, неръждаема стомана и S7. Изброените описания свързват P20 с приложения за форми с общо предназначение и добра обработваемост, 4140 със здравина и издръжливост, H13 с устойчивост на топлина, неръждаема стомана с устойчивост на корозия и S7 с устойчивост на удар. Това са референции за избор, а не взаимозаменяеми гаранции. Правилният клас зависи от компонента, смолата, температурата на обработка, очакваното износване и изискванията за поддръжка.
Например P20 може да е подходящ за много плочи с общо предназначение, докато H13 често се разглежда, когато по-високите топлинни изисквания или специфичните условия на износване оправдават използването му. Степента на неръждаема стомана може да е подходяща в приложения, където устойчивостта на корозия е важна, но точната степен и термичната обработка все още се нуждаят от потвърждение. Купувачът също трябва да прави разлика между основния материал на плочата и материалите, използвани за вложки, направляващи елементи, ежектори и износващи се компоненти.
Топлинната обработка е друго важно съображение. Твърдостта влияе върху устойчивостта на вдлъбнатини и износване, но твърдостта сама по себе си не описва издръжливостта, стабилността на размерите или устойчивостта на напукване. Ако даден компонент е закален след груба механична обработка, производственият план трябва да отчита възможното изкривяване и необходимостта от окончателно шлайфане. За компоненти, изискващи плътно прилягане, проверката трябва да се извърши след етапите на крайната обработка и топлинна обработка, а не само преди тях.
Кои допустими отклонения на размерите заслужават най-голямо внимание?
Не всяко измерение на чертеж на матрица има еднакво функционално значение. Цялостната дължина и ширина на плочата може да имат относително широк толеранс, докато направляващите отвори, функциите за локализиране, джобовете за вмъкване и плъзгащите се интерфейси може да изискват много по-внимателен контрол. Един полезен план за инспекция идентифицира критичните за функционирането измерения и определя как те ще бъдат измерени.
Типичните области, изискващи внимание, включват:
- Плоскост и успоредност на плочата:Влияйте върху това как се затваря матрицата и как се разпределят натоварванията на затягане в сглобката.
- Позиция на водещия отвор:Определя връзката между направляващата система и кухината и сърцевината.
- Диаметър и праволинейност на направляващия стълб:Влияят върху прилягането при бягане, триенето и повторяемото подравняване.
- Размери на джоба за вмъкване:Определете дали вложките за кухини и сърцевини могат да бъдат локализирани и задържани правилно.
- Положение и диаметър на отвора на ежектора:Влияят върху движението на щифта и риска от триене или прихващане.
- Състояние на разделителната повърхност:Влияе върху затварянето на формата и риска от пламък, причинен от лош контакт или повреда.
- Характеристики за монтаж и локализиране:Трябва да съответства на машината за шприцване и одобрения дизайн на формата.
Страницата на основата на матрицата на ProSeries изброява обработката с ЦПУ за плочи и компоненти и описва производствения подход, предназначен за постигане на точно подравняване и пасване. Отделна страница със спецификации за производство на матрици изброява диапазон от стандартни размери от 150 mm на 150 mm до 600 mm на 600 mm, стандартно повърхностно покритие от Ra 0,4 микрометра и толеранс от плюс или минус 0,01 mm върху критичните размери. Тези цифри принадлежат към тази публикувана спецификация и не трябва да се прилагат автоматично към всяка серия от форми или отделен компонент.
Друга основна страница за шприцформи изброява различен набор от стандартни размери, информация за повърхностното покритие и серия модели. Тъй като публикуваните продуктови страници може да описват различни конфигурации, купувачите трябва да поискат един консолидиран чертеж и спецификационен лист за избрания модел. Окончателната оферта трябва да посочва кой толеранс се прилага за всеки критичен размер, как се измерва грапавостта на повърхността и дали записите от инспекцията са доставени с поръчката.
Какви производствени и контролни процеси поддържат повторяемостта?
Способността за машинна обработка е от значение само когато е свързана с размерите и характеристиките, изисквани от дизайна на формата. CNC фрезоването и пробиването се използват за производство на профили на плочи, отвори, джобове и монтажни елементи. Прецизното шлайфане може да подобри плоскостта, успоредността и състоянието на повърхността. Wire EDM може да се използва за профили или елементи, които са трудни за производство чрез конвенционално рязане. Може да се наложи термична обработка за постигане на определена твърдост, докато проверката на размерите проверява дали завършената част отговаря на чертежа.
Фирменият профил на Moldburger Mold Industry Co., Ltd. изброява CNC машини от Makino, Dawei и FANUC, електроразрядни машини от Makino и Sodick, машини за бавно подаване на тел, мелници Okamoto, стругове и Hexagon координатно измервателно оборудване. Той също така съобщава за екип от 30 инженери по дизайн и повече от 100 професионални и технически служители. Тези публикувани ресурси показват гамата от оборудване и персонал, описани от компанията, докато процесът, използван за индивидуална поръчка, трябва да бъде потвърден спрямо нейния действителен производствен план.
Координатна измервателна машина може да се използва за проверка на геометрични характеристики и сравняване на измерените позиции с инженерния чертеж. За по-прости размери може да са подходящи калибрирани измервателни уреди, микрометри, измервателни уреди за отвори, измерващи височина и инструменти за грапавост на повърхността. Методът на проверка трябва да бъде избран според толеранса и геометрията, които се проверяват. Резултатът от измерването има значение само когато инструментът има подходяща разделителна способност, състояние на калибриране и дефинирана процедура за измерване.
В идеалния случай документацията за качество трябва да включва сертификат за материал, доклад за твърдостта, където е посочено, резултати от проверка на размерите за критични характеристики и записи на всеки специален процес, изискван от чертежа. За повтарящи се поръчки запазването на одобрени чертежи и критерии за проверка помага да се поддържа последователност между партидите. Ако даден компонент е предназначен да замени съществуваща част, купувачът трябва да предостави оригиналния чертеж или проверен образец и да идентифицира всички промени от предишната версия.
Как купувачите могат да намалят рисковете при снабдяване и сглобяване?
Екипите за доставки често сравняват компонентите на формата по единична цена и време за доставка. Тези фактори имат значение, но те трябва да бъдат оценени спрямо съвместимостта, изискванията за проверка и разходите за прекъсване на производството. Евтин направляващ компонент, който се износва преждевременно, може да доведе до проблеми с подравняването, работа по поддръжката и отхвърлени формовани части. Правилно определен компонент може да има по-висока покупна цена, но да предлага по-добра стойност през жизнения цикъл, ако намалява времето за престой и честотата на подмяна.
Преди да направите поръчка, използвайте следните точки за технически преглед:
- Потвърдете типа на формата, разположението на плочите и интерфейса на машината.
- Осигурете най-новите одобрени чертежи на сглобяване на формата и чертежи на компоненти.
- Определете класовете на материала, изискванията за твърдост и условията на термична обработка.
- Посочете критични размери, геометрични допуски и грапавост на повърхността.
- Потвърдете дали компонентите трябва да следват DME, HASCO, FUTABA или друг номиниран стандарт.
- Проверете взаимозаменяемостта със съществуващите части на формата и предвидените резервни компоненти.
- Съгласете документите за проверка, опаковането, идентификацията и изискванията за проследяване.
- Прегледайте графика за доставка във връзка с механична обработка, топлинна обработка, шлайфане и крайна проверка.
Базовата информация за шприцформите, публикувана от доставчика, се позовава на съвместимост с DME, HASCO и FUTABA. Купувачите все още трябва да идентифицират конкретната стандартна серия и изискваните размери. Фразата "международен стандарт" не е достатъчна сама по себе си, тъй като различните системи могат да използват различни размери, съвпадения и конвенции за компоненти. Нашите технически документи за закупуване трябва да посочват стандарта, номера на частта и редакцията, когато се изисква взаимозаменяемост.
За проекти по поръчка, Moldburger Mold Industry Co., Ltd. може да бъде оценена по способността си да преглежда чертежи, да произвежда необходимата конфигурация на плочи и компоненти и да предоставя подходяща информация за качеството. Нашата фабрична координация трябва да се фокусира върху разрешаването на технически въпроси преди производството, особено когато поръчката включва нестандартни размери или резервни компоненти. Ясният процес на одобрение помага за предотвратяване на ревизии, които могат да бъдат избегнати, след като машинната обработка е започнала.
Заключение
Прецизната шприцформа разчита на стабилна основа на матрицата и координиран набор от стандартни компоненти. Затягащите плочи, кухините и сърцевините, опорните плочи, дистанционните блокове и корпусите на ежекторите осигуряват структурната основа. Направляващи колони, втулки, ежекторни щифтове, втулки, връщащи щифтове, фиксиращи пръстени, леечни втулки и износващи се компоненти поддържат точно движение и надеждно освобождаване на частите. Изборът на материал, контролът на размерите, съвместимостта на машината и записите от инспекции определят дали тези компоненти работят заедно по предназначение.
Moldburger Mold Industry Co., Ltd.предлага решения на базата на матрици и стандартни компоненти, поддържани от публикувани спецификации на материалите, ресурси за обработка и оборудване за инспекция. Ако разработвате нова шприцформа или снабдявате резервни компоненти, изпратете на нашия екип вашите чертежи, изисквания за материали, детайли на машината и очаквани производствени условия. Поискайте технически преглед и оферта, за да идентифицирате подходяща конфигурация за вашия проект за инструменти.
Често задавани въпроси
В: Каква е разликата между основата на матрицата и стандартните компоненти на матрицата?
О: Основата на матрицата е структурен комплект от плочи и поддържащи елементи, който държи кухината, сърцевината, направляващата система и механизма за изхвърляне. Стандартните компоненти на матрицата са функционалните части, монтирани вътре или около този възел, като водещи колони, водещи втулки, ежекторни щифтове, ежекторни втулки, връщащи щифтове, фиксиращи пръстени и леечни втулки. Основата на формата осигурява структурна опора, докато стандартните компоненти контролират подравняването, движението, позиционирането и освобождаването на частта. И двете трябва да бъдат посочени заедно, за да се постигне надеждна работа на формата.
В: Коя стомана обикновено се използва за прецизни основи за шприцформи?
A: P20 и 1.2311 предварително закалена стомана обикновено се използват за основни плочи за формовъчни форми с общо предназначение, тъй като предлагат практична комбинация от обработваемост и механични характеристики. Други степени могат да бъдат избрани според приложението. Например 4140 се свързва със здравина и издръжливост, H13 с устойчивост на топлина, неръждаема стомана с устойчивост на корозия и S7 с устойчивост на удар. Окончателният избор трябва да вземе предвид структурата на формата, смолата, работната температура, условията на износване, необходимата твърдост и документацията на доставчика за материала.
В: Защо направляващите стълбове и втулки са важни за точността на шприцформата?
О: Водещите стълбове и втулки контролират относителната позиция на двете половини на матрицата, докато матрицата се отваря и затваря. Правилно подбраните компоненти помагат на кухината и сърцевината да се срещнат в предвидената позиция, намалявайки нежеланото движение и защитавайки разделителните повърхности. Техният диаметър, праволинейност, прилягане, твърдост, покритие на повърхността и изисквания за смазване влияят върху производителността. Прекомерната хлабина може да допринесе за неправилно подравняване, докато прекалено стегнатото прилягане може да причини триене, надраскване или задръстване по време на повтаряща се операция.
В: Как трябва да се избират ежекторните щифтове за пластмасова шприцформа?
A: Ежекторните щифтове трябва да бъдат избрани според геометрията на формованата част, дебелината на стената, свиването на материала, течението и очакваната устойчивост на изхвърляне. Техните контактни позиции трябва да разпределят силата на освобождаване, без да причиняват видими белези или изкривяване на части. Диаметърът на щифта, дължината, стилът на главата, геометрията на върха, твърдостта и пасването в ежекторната плоча трябва да се проверят спрямо чертежа на формата. Ежекторните втулки може да са по-подходящи около цилиндрични издатини или сърцевини, където е необходима заобикаляща контактна повърхност.
В: Каква информация трябва да предоставят купувачите, когато поръчват персонализирана основа за форма?
О: Купувачите трябва да предоставят най-новия чертеж на сглобяване на матрицата, размери на плочата, модел на машината, разстояние между връзките, детайли на плочата, монтажен пръстен и изисквания за монтаж, интерфейс на ежектора, разположение на кухината, тип смола и очаквани производствени условия. Поръчката трябва също така да уточнява класовете на материала, твърдостта, критичните допуски, повърхностното покритие, приложимите стандарти и необходимите документи за проверка. Предоставянето на тази информация преди офертата помага на производителя да оцени съвместимостта, да идентифицира специални изисквания за обработка и да намали риска от проблеми с размерите или монтажа.
Изпратете запитване


X
Ние използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна.
Политика за поверителност