- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Как различните конфигурации на матрицата и стандартните части влияят върху сглобяването на матрицата?
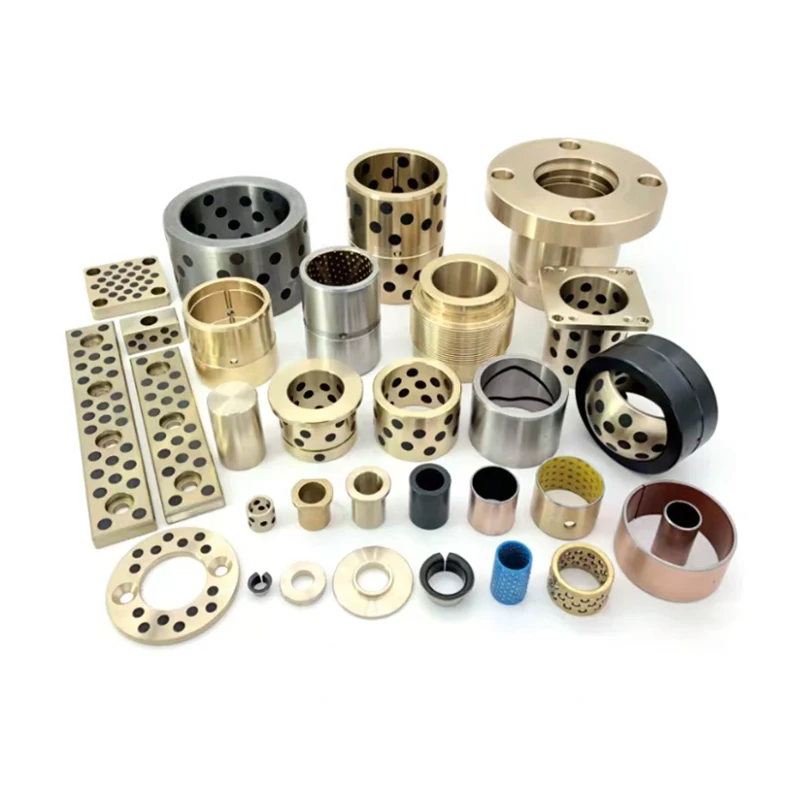
Две форми могат да използват един и същ дизайн на кухина и един и същ процес на формоване, но едната се сглобява за четири дни, а другата отнема три седмици. Разликата често не е работата с кухина. Това еMoldbase и стандартна частконфигурация. Основата на формата определя стека от плочи, оформлението на направляващия стълб, системата за изхвърляне, механизма за връщане и интерфейса за монтаж. Стандартните части определят как тези елементи се свързват, как се регулират и колко лесно могат да бъдат заменени. Когато тези конфигурации са избрани без оглед на сглобяването, конструкторът на матрицата прекарва време в преработване на джобове, уплътняващи плочи, подравняване на ежекторни плочи и коригиране на несъответстващи интерфейси. Когато са избрани с оглед на сглобяването, формата върви заедно в предсказуема последователност, корекциите са минимални и достъпът за поддръжка е лесен.
Това ръководство е написано за екипи за доставки, които купуват Moldbase и стандартни комплекти части за сглобяване на матрици. Обяснява как различните конфигурации влияят върху последователността на сглобяване, купчината с допуски, времето за настройка и достъпа за поддръжка. Всеки раздел подхожда към темата от различен ъгъл: решенията, които налага основата на формата, времето, което отнемат стандартните допустими отклонения на частите, интерфейсите, които създават най-висок риск, начинът, по който материалите и дебелината на плочата влияят на подравняването, и въпросите, които купувачите трябва да зададат на доставчика, преди да направят поръчка. Съдържанието има за цел да помогне на купувачите да определят конфигурации, които намаляват риска от сглобяване, вместо да го прехвърлят към производителя на матрицата. Нашата фабрика в Moldburger Mold Industry Co., Ltd. доставя комплекти Moldbase и Standard Part за сглобяване на матрици, а насоките по-долу отразяват проблемите със сглобяването, които виждаме в тази работа.
Съдържание
- 1. Какви решения налага конфигурацията на Moldbase по време на сглобяването?
- 2. Как толерансите на стандартните части влияят на времето за сглобяване и преработката?
- 3. Кои интерфейси на стандартни части създават най-висок риск при сглобяване?
- 4. Как основните материали и дебелината на плочата влияят върху подравняването и стабилността?
- 5. Как купувачите трябва да сравняват доставчиците на Moldbase и стандартните части за готовност за сглобяване?
- 6. Заключение
- 7. Често задавани въпроси (FAQ)
1. Какви решения налага конфигурацията на Moldbase по време на сглобяването?
Конфигурацията Moldbase и Standard Part налага последователност от решения за сглобяване, преди първата плоча да бъде поставена на масата. Най-основното решение е типът на основата на матрицата: две плочи, три плочи или нестандартен стек. Основата на матрицата с две плочи е най-лесна за сглобяване, тъй като купчината от плочи е къса и разположението на направляващия стълб е директно. Основата на матрицата с три плочи добавя направляваща плоча и втори интерфейс за отваряне, което означава повече направляващи колони, повече възвратни пружини и по-сложна синхронизираща връзка между плочите. Нестандартният стек може да поеме специална плъзгаща система или странично действие, но също така изисква персонализирани плочи и потребителски интерфейси на стандартни части, които увеличават времето за сглобяване.
Второто решение е оформлението на табелата. Плочата A, плочата B, ежекторните плочи и опорните плочи трябва да бъдат оразмерени спрямо кухината и ежекторната система. Ако площта на ежекторната плоча е твърде малка за броя на ежекторните щифтове, щифтовете трябва да се преместят или ежекторната плоча трябва да се смени. Ако разстоянието между водещите стълбове е твърде тясно за оформлението на кухината, матрицата трябва да се преработи. Таблицата по-долу картографира основните избори на конфигурация на основата на матрицата към техните последствия от сглобяването.
| Избор на конфигурация | Сглобяване Последица | Въпрос за обществена поръчка |
| Две плочи срещу три плочи | Триплочният добавя направляваща плоча и допълнителен направляващ интерфейс | Потвърдена ли е плъзгащата система, преди да бъде поръчана основата на формата? |
| Стандартен срещу нестандартен стек | Нестандартните изискват персонализирани плочи и персонализирани части | Персонализираните плочи имат ли размери и толеранси? |
| Оформление на направляващи стълбове | Определя подравняването на плочата и последователността на сглобяване | Оформлението съвместимо ли е с оформлението на кухината и ежектора? |
| Размер на ежекторната плоча | Определя броя и разположението на ежекторните щифтове | Дефиниран ли е шаблонът на ежектора преди плочата да бъде поръчана? |
| Разположение на възвратна пружина | Определя връщането на плочата и безопасността | Посочени ли са пружинните джобове и предварителното натоварване? |
| Интерфейс за монтаж | Определя пасването с плочата на машината за формоване | Потвърден ли е моделът на фиксиращия пръстен и слота на скобата? |
Третото решение е ежекторната система. Ежекторната плоча, ежекторните щифтове, връщащите щифтове и пружините трябва да бъдат избрани като комплект. Несъответстващият комплект води до завързване, неравномерно изхвърляне или преждевременно износване. Четвъртото решение е веригата вода и въздух. Местоположението на водопроводите и въздушните линии трябва да се планира преди пробиването на плочите. Късната промяна на оформлението на охлаждането може да изисква подмяна на плочата, което забавя целия монтаж. Петото решение е устройството за повдигане и манипулиране. Голяма основа на матрицата без правилните точки за повдигане е трудно да се сглоби безопасно и може да изисква промени в такелажа, които добавят време.
Нашият инженерен екип в Moldburger Mold Industry Co., Ltd. работи с купувачите, за да заключи тези решения, преди поръчката за Moldbase и Standard Part да бъде пусната. Ние преглеждаме оформлението на плочата, разстоянието между направляващите стълбове, модела на изхвъргача и интерфейса за монтаж спрямо дизайна на кухината и интерфейса на машината. Целта е да се предотврати ситуацията, при която основата на формата пристига и монтажният екип открива, че ежекторната плоча не може да поеме необходимия модел на щифта. Кратък преглед преди поръчката е по-евтин от смяна на плоча след поръчката.
2. Как толерансите на стандартните части влияят на времето за сглобяване и преработката?
Допустимите отклонения на стандартните части влияят на времето за сглобяване, тъй като всяка връзка между стандартна част и основата на формата или между две стандартни части изисква напасване. Водеща колона, която е малко по-голяма, няма да влезе във водещата втулка без сила. Обратен щифт, който е малко по-малък, няма да задържи ежекторната плоча в правилната позиция. Изхвърлящ щифт, който е малко дълъг, ще маркира частта или ще натовари предварително ежекторната плоча. Екипът за сглобяване прекарва време в измерване, разглобяване, подгъване или подмяна на части, за да постигне необходимото прилягане. Таблицата по-долу разбива времето за сглобяване, което стандартните допуски на детайлите обикновено отнемат в средно голяма форма.
| Монтажна дейност | Типично време | Основна причина за забавяне | Лост за конфигурация |
| Направляваща колона и втулка | 2 до 6 часа | Разминаване или несъответствие на допустимите отклонения | Посочете съвпадащи комплекти и оформление на направляващи стълбове |
| Подравняване на ежекторната плоча | 3 до 8 часа | Напасване на обратния щифт и успоредност на плочата | Посочете дебелината на ежекторната плоча и щифта |
| Регулиране на дължината на ежекторния щифт | 2 до 6 часа | Вариация на дължината на щифта и толеранс на купчина плочи | Посочете допустимото отклонение на дължината на щифта и допустимото шлайфане |
| Пружинен джоб и предварително натоварване | 1 до 4 часа | Дълбочина на джоба и свободна дължина на пружината | Посочете пружинни джобове и степен на пружина |
| Насочващ пръстен и втулка на леяк | 1 до 3 часа | Концентричност и машинен интерфейс | Потвърдете интерфейса на машината преди поръчка |
| Водна и въздушна арматура | 2 до 5 часа | Напасване на резбата и местоположение на порта | Посочете стандартен порт и тип монтаж |
Времевата разбивка показва, че свързаните с толерантността дейности не са тривиални. В средно голяма форма те могат да отчитат 11 до 32 часа време за сглобяване. Ако частите не съответстват, времето може да се удвои, защото екипът трябва да разглоби, измери, поръча замяна и сглоби отново. Решението за обществена поръчка, което намалява това време, не е просто да се закупи по-строг толеранс. Трябва да закупите съвпадащ комплект от доставчик, който контролира толеранса в целия комплект. Водещ стълб, който е в рамките на толеранса, но не е съгласуван с втулката, все още е проблем. Съвпадащият набор елиминира несъответствието в интерфейса.
Нашата фабрика вMoldburger Mold Industry Co., Ltd. доставя Moldbase и стандартни комплекти части със съвпадащи водещи стълбове и двойки втулки, контролирана дебелина на ежекторната плоча и документиран толеранс на дължината на щифта. Ние също така предоставяме монтажния чертеж с очакваното прилягане и допустимото приспособяване. Целта е да се намали времето за проба-грешка, което монтажният екип иначе би прекарал на пейката. Когато частите пристигнат съвпадащи, последователността на сглобяване става последователност за проверка, а не последователност за корекция.
За купувача практическата стъпка е да включи изискванията за годност в поръчката за покупка. Посочете напасването на направляващата колона и втулката, успоредността на ежекторната плоча, толеранса на дължината на ежекторния щифт и размерите на джоба на пружината. Доставчик, който може да потвърди тези изисквания писмено, е доставчик, който разбира от сглобяване. Доставчик, който предоставя само каталожните номера, е доставчик, който оставя монтажа на монтажния екип.
3. Кои интерфейси на стандартни части създават най-висок риск при сглобяване?
Не всеки интерфейс на стандартна част носи същия риск при сглобяване. Някои интерфейси прощават, а други не прощават. Непростимите интерфейси са тези, при които малка грешка води до големи последствия: интерфейсът на направляващата колона и втулката, интерфейсът на изхвъргащата плоча и връщащия щифт, интерфейсът на леечната втулка и фиксиращия пръстен и интерфейсът на плъзгача и износващата се плоча. Тези интерфейси определят подравняването, изхвърлянето, напасването на машината и функцията за странично действие. Таблицата по-долу представя матрица на риска за основните интерфейси в сглобката Moldbase и Standard Part.
| Интерфейс | Риск при сглобяване | Последица от повреда | Смекчаване |
| Водещ стълб и втулка | високо | Неправилно подравняване на плочата, натъртване, увреждане на мухъл | Подходящ комплект, контролирано прилягане, подходящо смазване |
| Ежекторна плоча и връщащ щифт | високо | Свързване на ежекторната плоча, непълно връщане | Контролирано прилягане на щифта и успоредност на плочата |
| Лекова втулка и фиксиращ пръстен | Средно към високо | Несъответствие на интерфейса на машината, изтичане | Потвърдете интерфейса на машината преди поръчка |
| Плъзгаща се и износваща се плоча | високо | Подвързване на слайдове, лошо качество на частта | Контролирана дебелина на износващата се плоча и предварително натоварване |
| Ежекторен щифт и вложка за кухина | Среден | Следи от карфица, счупване на карфица | Толеранс на дължината на щифта и напасване на дупката |
| Пружина и пружинен джоб | Ниска до средна | Пролетна умора, отказ при връщане | Дълбочина на джоба и контрол на наклона на пружината |
Интерфейсът на направляващата колона и втулката е най-рисковият, тъй като той контролира подравняването на целия стек от плочи. Ако направляващите стълбове не са успоредни или втулките не са концентрични, плочите ще се свържат. Екипът за сглобяване ще се опита да коригира проблема, като разшири втулките или подложи плочите, но тези корекции може да не решат основната причина. Правилното смекчаване е да се посочи съвпадаща водеща колона и комплект втулки и да се потвърди оформлението на направляващата колона спрямо стека от плочи. Интерфейсът на ежекторната плоча и връщащия щифт е вторият по големина риск, тъй като той контролира движението на ежекторната плоча. Възвратен щифт, който е твърде стегнат, ще завърже плочата, а връщащ щифт, който е твърде разхлабен, ще позволи на плочата да се наклони. Смекчаването е да се уточни заедно щифтовото прилягане и паралелността на плочата.
Нашата фабрика в Moldburger Mold Industry Co., Ltd. третира тези високорискови интерфейси като контролирани характеристики в нашата доставка на Moldbase и Standard Part. Ние предоставяме данните за годност, данните за паралелизъм и чертежите на интерфейса с пратката. Ние също така преглеждаме интерфейса на машината с купувача, преди поръчката да бъде пусната. Целта е интерфейсите с висок риск да бъдат проверявани при сглобяване, а не откриваеми при изпитание.
За купувача матрицата на риска е инструмент за приоритизиране на изискванията на поръчката за покупка. Интерфейсите с висок риск трябва да имат изрични изисквания за прилягане и толерантност в поръчката. Интерфейсите със среден риск трябва да имат данни за проверка. Интерфейсите с нисък риск могат да бъдат обхванати от стандартната система за качество на доставчика. Този многостепенен подход фокусира усилията за доставка там, където има най-голям ефект върху сглобяването.
4. Как основните материали и дебелината на плочата влияят върху подравняването и стабилността?
Основните материали на матрицата и дебелината на плочата влияят върху подравняването и стабилността, защото определят как се държи стекът от плочи при натоварване и температура. Тънка плоча се отклонява повече от дебела плоча при същата сила на затягане. Материал с висок коефициент на топлинно разширение променя размера си повече от материал с нисък коефициент. Материал с ниска твърдост се износва по-бързо при контакта на направляващата колона и втулката. Тези ефекти се натрупват през стека и се появяват като грешка при подравняване в кухината. Таблицата по-долу сравнява обикновените материали за формоване и техния ефект върху сглобяването.
| Материал | Типична дебелина на плочата | Ефект на подравняване и стабилност | Разглеждане на събранието |
| P20 предварително закалена стомана | 25 до 80 мм | Добра стабилност, умерена устойчивост на износване | Стандартен избор за общи форми |
| 718H предварително закалена стомана | 30 до 100 мм | По-добра полируемост и стабилност | Подходяща за големи форми |
| Въглеродна стомана S50C | 20 до 60 мм | По-ниска твърдост, по-високо износване на водача | Използвайте за форми с малък обем |
| Алуминиева сплав | 20 до 50 мм | Високо топлинно разширение, по-ниска твърдост | Използвайте за прототип или форми с малък обем |
Дебелината на плочата не е само въпрос на здравина. Това е проблем със стека на толерантността. Общата височина на стека определя височината на затваряне на матрицата и пасването с машината. Ако плочата A или плочата B е по-дебела от стандартната, ежекторната плоча и опорната плоча трябва да се регулират, за да се поддържа височината на стека. Ако ежекторната плоча е по-тънка от стандартната, дължината на ежекторния щифт трябва да се регулира. Тези корекции не са трудни, но добавят време за сглобяване и въвеждат възможности за грешки. Конфигурация на основата на матрицата, която използва стандартна дебелина на плочата, намалява натоварването при регулиране.
Изборът на материал също влияе върху топлинното поведение. В матрица, която работи при повишена температура, пакетът от плочи се разширява. Ако направляващите колони и втулките са направени от материали с различни коефициенти на разширение, прилягането се променя с температурата. Прилягане, което е правилно при стайна температура, може да стане твърде стегнато или твърде хлабаво при работна температура. Монтажният екип трябва да отчете този ефект при избора на водещата колона и хлабината на втулката. Нашият инженерен екип в Moldburger преглежда работната температура и комбинацията от материали, когато доставяме комплект Moldbase и Standard Part. Ние съветваме относно хлабината на направляващата колона и материала на плочата, който ще поддържа центровката при работната температура.
За купувач спецификацията на материала и дебелината трябва да бъде свързана с условията на работа на формата. Стандартна основа P20 е подходяща за много форми при стайна температура. Високотемпературна форма или голяма форма може да изисква различен материал и различна дебелина на плочата. Доставчикът трябва да може да обясни защо предложената конфигурация е подходяща за приложението, а не просто да предложи каталожен стандарт.
5. Как купувачите трябва да сравняват доставчиците на Moldbase и стандартните части за готовност за сглобяване?
Купувачите трябва да сравняват доставчиците за готовност за сглобяване, като оценяват способността на доставчика да достави съответстващ, документиран и готов за сглобяване комплект, а не колекция от каталожни части. Оценката трябва да обхваща инженерната поддръжка на доставчика, контрола на толерантността, документацията и надеждността на доставката. Таблицата по-долу предоставя рамка за сравнение на доставчиците.
| Зона за оценка | Какво да попитам | Силна реакция на доставчика | Слаба реакция на доставчика |
| Инженерна поддръжка | Можете ли да прегледате оформлението на плочата и модела на ежектора преди поръчка? | Предоставя преглед и чертеж с маркировка | Посочва само каталожни номера |
| Контрол на толерантността | Какви са допустимите отклонения на направляващата колона и ежекторната плоча? | Осигурява съвпадащи зададени данни и граници за проверка | Отнася се за общия толеранс на каталога |
| Документация | Какви монтажни чертежи и данни за напасване са включени? | Осигурява монтажен чертеж и подходяща таблица | Осигурява само опаковъчен лист |
| Потвърждение на интерфейса | Как потвърждавате интерфейса на машината? | Изисква данни за плочата на машината и потвърждава | Предполага стандартен интерфейс |
| Надеждност на доставката | Какво е времето за доставка на пълен комплект? | Предоставя график с табела и наличност на части | Цитира се само основата на формата, а не стандартните части |
Най-силният отговор на доставчика е този, който включва инженерен преглед преди поръчката. Прегледът на оформлението на плочата спрямо схемата на изхвърляне, разстоянието между направляващия стълб спрямо оформлението на кухината и интерфейса на машината спрямо фиксиращия пръстен е малко усилие, което предотвратява големи проблеми при сглобяването. Доставчик, който предлага този преглед, е доставчик, който разбира процеса на сглобяване. Доставчик, който цитира само каталожни номера, е доставчик, който продава части, а не готовност за сглобяване.
Нашата фабрика в Moldburger Mold Industry Co., Ltd. предоставя този инженерен преглед като част от нашата Moldbase и доставка на стандартни части. Ние преглеждаме чертежа, потвърждаваме интерфейса и предоставяме монтажния чертеж с данните за напасване. Ние също така потвърждаваме наличността на стандартните части с основата на формата, така че пълният комплект да пристигне заедно. Целта е да се даде на купувача комплект, който е готов за сглобяване, а не комплект, който изисква втора поръчка за завършване на изграждането. Ако сравнявате доставчици за проект за сглобяване на матрици, свържете се с нашия екип, за да обсъдим готовността за сглобяване на вашата конфигурация Moldbase и Standard Part.
6. Заключение
Различните конфигурации на Moldbase и Standard Part влияят върху сглобяването на матрицата чрез решенията за стека от плочи, толеранса при интерфейсите на стандартните части, нивото на риск на интерфейсите с високо натоварване и избора на материал и дебелина, които определят подравняването и стабилността. Конфигурация, която е избрана с оглед на сглобяването, намалява времето, изразходвано за монтаж, подложки и преработка. Конфигурация, която е избрана без това съображение, прехвърля риска от сглобяването на производителя на формата. За екипите за доставки ключът е да се уточни конфигурацията спрямо последователността на сглобяване, да се изискват съвпадащи комплекти и данни за годност и да се избере доставчик, който преглежда интерфейсите, преди да бъде пусната поръчката. Нашата фабрика в Moldburger Mold Industry Co., Ltd. доставя комплекти Moldbase и Standard Part с инженерен преглед, съвпадащи допуски и документация за сглобяване. Ако планирате проект за сглобяване на матрица, свържете се с нашия екип, за да прегледаме вашата конфигурация, преди да направите поръчката.
7. Често задавани въпроси (FAQ)
Въпрос 1: Как изборът между основа с две плочи и три плочи влияе върху времето за сглобяване?
Отговор: Основата на матрицата с три плочи добавя направляваща плоча и втори направляващ интерфейс, което увеличава броя на плочите за подравняване и броя на стандартните части за поставяне. Времето за сглобяване обикновено е по-дълго в сравнение с основата на формата с две плочи, тъй като допълнителната плоча трябва да бъде подравнена с водещите колони и системата за връщане. Изборът трябва да бъде направен, преди да бъде поръчана основата на формата, въз основа на изискването за системата на водача.
Въпрос 2: Защо допустимите отклонения на стандартните части са по-важни от допустимите отклонения на основната плоча на формата в някои възли?
Отговор: Стандартните части формират интерфейсите, които контролират движението и подравняването. Направляваща колона, която не съвпада с втулката, или връщащ щифт, който не пасва на ежекторната плоча, ще доведе до блокиране, дори ако плочите са в рамките на толеранса. Следователно стандартните допустими отклонения на частите са от решаващо значение за монтажа и те трябва да бъдат посочени като съвпадащи комплекти, а не като отделни каталожни елементи.
Въпрос 3: Кой е най-рисковият интерфейс в основата на матрицата и стандартната част?
Отговор: Интерфейсът на направляващата колона и втулката е интерфейсът с най-висок риск, тъй като той контролира подравняването на целия стек от плочи. Ако стълбовете не са успоредни или втулките не са концентрични, плочите ще се свържат. Вторият най-голям риск е интерфейсът между ежекторната плоча и връщащия щифт, който контролира движението на ежекторната плоча. И двата интерфейса трябва да имат изрични изисквания за годност в поръчката за покупка.
Въпрос 4: Как дебелината на плочата влияе върху сглобяването на формата?
Отговор: Дебелината на плочата влияе върху общата височина на стека, височината на затваряне на формата и пасването с машината. Ако една плоча е по-дебела или по-тънка от стандартната, съседните плочи и дължината на ежекторния щифт трябва да се регулират, за да се поддържа височината на стека и функцията на ежектора. Конфигурация, която използва стандартна дебелина на плочата, намалява натоварването при регулиране по време на монтажа.
Въпрос 5: Каква документация трябва да предостави доставчикът с Moldbase и комплект стандартни части?
Отговор: Доставчикът трябва да предостави монтажния чертеж със стека от плочи, оформлението на направляващия стълб, шаблона на изхвърлящия апарат, интерфейса на машината и данните за напасване за високорисковите интерфейси. Документацията трябва също така да включва данните от инспекцията за съвпадащата водеща колона и комплект втулки и успоредността на ежекторната плоча. Тази документация позволява на монтажния екип да провери годността, вместо да я открие по време на монтажа.
Свържете се с Moldburger Mold Industry Co., Ltd. днесза да обсъдите вашата конфигурация Moldbase и Standard Part и да поискате преглед на готовността на сглобяването преди следващото ви изграждане на матрица.
Изпратете запитване


X
Ние използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна.
Политика за поверителност